การเลือกกโลหะการคัดเลือกนักแสดงเส้นทางเกี่ยวข้องมากกว่าการระบุโลหะและการสร้างแม่พิมพ์ รูปทรงของชิ้นส่วน การเปลี่ยนผนัง ช่องภายใน ข้อกำหนดด้านขนาด ปริมาณการผลิต ค่าเผื่อการตัดเฉือน และเงื่อนไขการบริการ ล้วนส่งผลต่อผลลัพธ์ คู่มือนี้จะอธิบายว่ากระบวนการทั่วไปแตกต่างกันอย่างไร สิ่งที่ควรรวมไว้ในการเขียนแบบทางเทคนิค วิธีคาดการณ์ความเสี่ยงด้านคุณภาพ และเมื่อใดที่จำเป็นต้องมีการตัดเฉือนขั้นที่สองหรือการปรับสภาพพื้นผิว มีจุดมุ่งหมายเพื่อช่วยให้ทีมวิศวกรรม การจัดหา และการผลิตประเมินส่วนประกอบว่าเป็นงานการผลิตที่สมบูรณ์ แทนที่จะเป็นเพียงรูปร่างเพียงอย่างเดียว
เลือกส่วนเพื่อข้ามไปยังรายละเอียด
การหล่อจะสร้างส่วนประกอบโดยการป้อนโลหะหลอมเหลวเข้าไปในโพรงแม่พิมพ์และปล่อยให้แข็งตัว ช่องจะสร้างรูปร่างตามที่ต้องการ ในขณะที่โลหะผสมที่เลือกและสภาวะการแข็งตัวจะส่งผลต่อโครงสร้างและคุณสมบัติของส่วนประกอบ แม่พิมพ์อาจทำจากทรายที่ใช้แล้ว เปลือกเซรามิก หรือแม่พิมพ์โลหะที่นำกลับมาใช้ใหม่ได้ ทั้งนี้ขึ้นอยู่กับเส้นทาง
สำหรับส่วนประกอบสั่งทำพิเศษ วิศวกรรมจะเริ่มต้นก่อนการเทโลหะ ภาพวาดต้องอธิบายรูปร่างและคุณลักษณะที่สำคัญในการให้บริการ จากนั้นทีมผู้ผลิตจะพิจารณาการสร้างแม่พิมพ์ การไหลของโลหะ การป้อนระหว่างการแข็งตัว การถอดออกจากแม่พิมพ์ และการดำเนินการใดๆ ที่จำเป็นหลังจากการหล่อ
ตรวจสอบรูปทรง พื้นผิวการทำงาน ข้อกำหนดของโลหะผสม ส่วนต่อประสานการประกอบ และเกณฑ์การตรวจสอบ
เลือกกระบวนการ ออกแบบระบบแม่พิมพ์ และวางแผนว่าโลหะหลอมเหลวจะเติมและป้อนเข้าไปในคาวิตี้อย่างไร
นำประตูและวัสดุส่วนเกินออก ดำเนินการตัดเฉือนหรือบำบัดตามที่กำหนด จากนั้นตรวจสอบคุณสมบัติที่สำคัญ
เวทีเชื่อมต่อถึงกัน รูที่จะเจาะหลังจากการหล่อต้องมีจุดอ้างอิงที่ชัดเจนและค่าเผื่อการตัดเฉือนที่เพียงพอ พื้นผิวปิดผนึกอาจต้องมีการตกแต่งที่แน่นกว่าพื้นผิวด้านนอกที่ไม่สามารถใช้งานได้ ทางเดินภายในอาจส่งผลต่อทั้งการออกแบบแม่พิมพ์และการเข้าถึงการตรวจสอบ การระบุประเด็นเหล่านี้ตั้งแต่เนิ่นๆ จะช่วยป้องกันการออกแบบที่วาดง่ายแต่ผลิตได้ยากอย่างสม่ำเสมอ
กระบวนการที่แตกต่างกันรองรับการผสมผสานขนาด รูปร่าง รายละเอียดพื้นผิว โลหะผสม ความสามารถในการทำซ้ำ และวิธีการใช้เครื่องมือที่แตกต่างกัน ไม่มีเส้นทางใดที่เหมาะสำหรับทุกองค์ประกอบ การเปรียบเทียบที่ดีที่สุดเริ่มต้นจากความต้องการใช้งานของชิ้นส่วน จากนั้นตรวจสอบว่าแต่ละกระบวนการสามารถสร้างรูปทรงที่ต้องการและตรงตามข้อกำหนดในการวาดได้หรือไม่
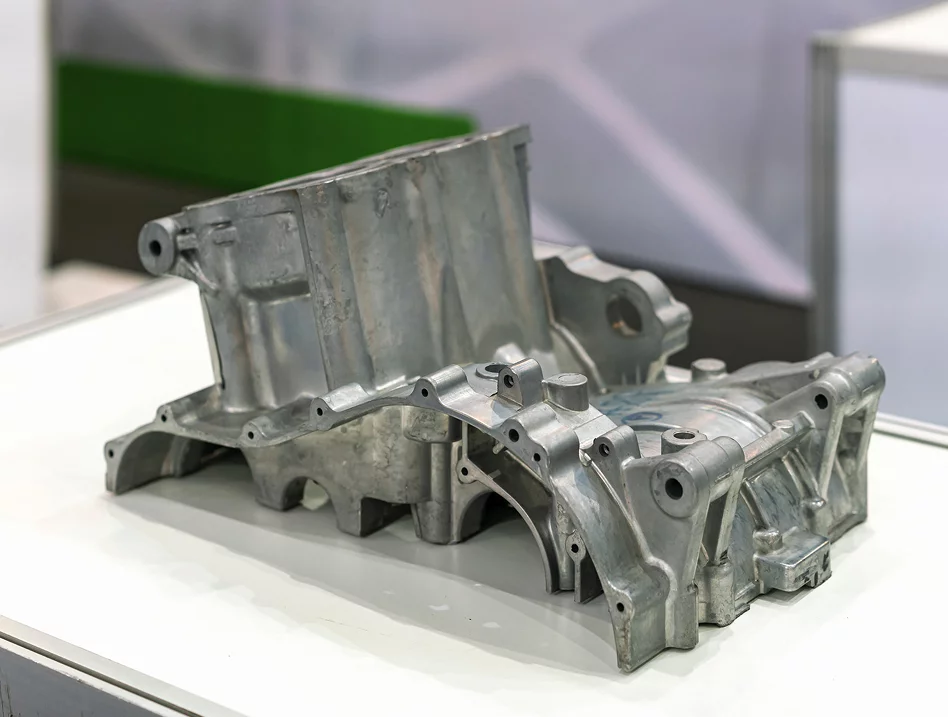
การหล่อทรายใช้แม่พิมพ์ทราย ซึ่งโดยทั่วไปจะแยกออกจากกันเพื่อปล่อยส่วนที่แข็งตัวออก เหมาะสำหรับตัวเรือนขนาดใหญ่ ฐานเครื่องจักร ส่วนประกอบปั๊ม ตัววาล์ว และรูปทรงที่อาจถอดออกจากแม่พิมพ์ถาวรได้ยาก แกนสามารถสร้างโพรงหรือทางเดินภายในได้ สภาพพื้นผิวที่ได้และความสม่ำเสมอของขนาดจะขึ้นอยู่กับระบบแม่พิมพ์ โลหะผสม ขนาดชิ้นส่วน และการควบคุมกระบวนการ ดังนั้นส่วนต่อประสานที่สำคัญจึงอาจจำเป็นต้องมีการตัดเฉือน
โดยทั่วไปแล้วการหล่อการลงทุนจะสร้างเปลือกเซรามิกรอบๆ ลวดลายที่ถูกเอาออกก่อนที่จะเท มีประโยชน์สำหรับรูปร่างที่มีรายละเอียด ทางเดินโค้ง และส่วนประกอบต่างๆ ที่จำเป็นต้องรวมคุณลักษณะหลายอย่างไว้ในรูปทรงเรขาคณิตเดียว เส้นทางสามารถลดปริมาณวัสดุที่ต้องนำออกจากรูปร่างบางส่วนได้ แต่การออกแบบยังคงต้องคำนึงถึงพฤติกรรมของโลหะผสม การเปลี่ยนแปลงส่วน ความต้องการในการตกแต่ง และพิกัดความเผื่อที่จำเป็นสำหรับคุณลักษณะการทำงาน
การหล่อโลหะจะทำให้โลหะหลอมเหลวกลายเป็นแม่พิมพ์โลหะที่นำกลับมาใช้ใหม่ได้ โดยทั่วไปจะพิจารณาสำหรับอะลูมิเนียม สังกะสี และโลหะผสมที่ไม่ใช่เหล็กอื่นๆ ที่เลือกซึ่งมีรูปทรงของส่วนประกอบและรูปแบบการผลิตตามแผนที่เหมาะกับเครื่องมือ กระบวนการนี้สามารถสร้างรูปร่างที่มีรายละเอียดได้ในจังหวะที่ทำซ้ำได้ แต่การเข้าถึงแม่พิมพ์ การร่าง การแยกเส้น การดีดออก และความสม่ำเสมอของผนังจำเป็นต้องได้รับการดูแลตั้งแต่เนิ่นๆ การเลือกโลหะผสมและเครื่องจักรยังจำกัดรูปแบบกระบวนการที่เหมาะสมอีกด้วย
| กระบวนการ | มักจะคำนึงถึง | การออกแบบชี้ให้เห็นการทบทวน |
|---|---|---|
| การหล่อทราย | ชิ้นส่วนขนาดใหญ่ ตัวเรือน ช่องที่ซับซ้อน โลหะผสมประเภทเหล็กและอโลหะ | การวางตำแหน่งแกน การเข้าถึงแม่พิมพ์ การเปลี่ยนหน้าตัด ค่าเผื่อการตัดเฉือน ข้อกำหนดของพื้นผิว |
| การหล่อการลงทุน | รูปทรงที่มีรายละเอียด คุณลักษณะที่ค่อนข้างซับซ้อน ส่วนประกอบที่มีรูปทรงซึ่งมีข้อจำกัดในการเข้าถึงการตัดเฉือน | ข้อจำกัดของเปลือกและรูปแบบ ความหนาเฉพาะจุด ความเหมาะสมของโลหะผสม ขนาดวิกฤต การตกแต่งขั้นสุดท้าย |
| หล่อตาย | ชิ้นส่วนที่ไม่ใช่เหล็กที่ทำซ้ำได้ซึ่งมีรูปทรงที่เหมาะกับแม่พิมพ์ที่นำกลับมาใช้ใหม่ได้ | แบบร่าง, เส้นแยกส่วน, การดีดออก, ความสม่ำเสมอของผนัง, การเข้าถึงแม่พิมพ์, ข้อกำหนดในการผลิต |
การเปรียบเทียบควรรวมถึงการดำเนินการที่เป็นไปตามขั้นตอนของแม่พิมพ์ด้วย ชิ้นส่วนที่ต้องการการเจาะรูที่แม่นยำหลายอัน รูเกลียว หรือหน้าซีลแบบเรียบอาจต้องใช้การตัดเฉือนที่กว้างขวาง ไม่ว่ารูปทรงเริ่มต้นจะขึ้นรูปได้ดีเพียงใด สำหรับส่วนประกอบเหล่านี้ ให้ประเมินเส้นทางการหล่อและแผนการตัดเฉือนร่วมกัน แทนที่จะถือเป็นการตัดสินใจแยกกัน
การเลือกวัสดุควรเริ่มต้นด้วยสภาพแวดล้อมที่ส่วนประกอบจะทำงาน น้ำหนักบรรทุก อุณหภูมิ การสัมผัสการกัดกร่อน การสึกหรอ การสัมผัสกับของเหลว ขีดจำกัดน้ำหนัก และข้อกำหนดในการเชื่อมต่อ สามารถชี้ให้เห็นถึงกลุ่มโลหะผสมที่แตกต่างกัน ตัวเลือกนี้ยังส่งผลต่อพฤติกรรมการหลอม ความเข้ากันได้ของแม่พิมพ์ การแข็งตัว ความสามารถในการขึ้นรูป และขั้นตอนการเก็บผิวละเอียดที่มีอยู่
สำหรับกการหล่อโลหะโครงการ ชื่อวัสดุเพียงอย่างเดียวไม่ใช่ข้อกำหนดเฉพาะที่สมบูรณ์ การเขียนแบบหรือสรุปทางเทคนิคควรระบุเกรดที่ต้องการเมื่อทราบและอธิบายเกณฑ์การปฏิบัติงานที่เกี่ยวข้อง หากเป็นไปได้ในทางเทคนิคหลายเกรด ให้เปรียบเทียบกับสภาพการทำงานของส่วนประกอบ แทนที่จะเลือกโดยใช้ป้ายกำกับกว้างๆ เช่น เหล็กกล้าหรืออะลูมิเนียม
| ตระกูลวัสดุ | ลักษณะทั่วไป | คำถามที่ต้องชำระระหว่างการคัดเลือก |
|---|---|---|
| อลูมิเนียมอัลลอยด์ | มักเลือกเมื่อมวลส่วนประกอบต่ำและค่าการนำความร้อนที่เป็นประโยชน์มีความสำคัญ | ต้องใช้เกรดไหน? โหลด อุณหภูมิ การสัมผัสการกัดกร่อน และคุณลักษณะการตัดเฉือนใดบ้างที่มีผลบังคับ |
| สแตนเลส | ใช้ในกรณีที่ความต้านทานการกัดกร่อนและสมรรถนะทางกลมีความสำคัญ ขึ้นอยู่กับเกรดและสภาพแวดล้อม | ส่วนสื่อไหนจะติดต่อกลับ? เกรดที่เลือกนั้นเหมาะสมกับสภาพแวดล้อมการทำงานและวิธีการเชื่อมต่อหรือไม่? |
| เหล็กกล้าคาร์บอน | มีจำหน่ายในเกรดที่ใช้สำหรับข้อกำหนดด้านส่วนประกอบโครงสร้างและอุตสาหกรรมที่หลากหลาย | ต้องใช้ความแข็งแกร่งหรือความเหนียวขนาดไหน? มีการระบุการอบชุบด้วยความร้อนหรือการเคลือบป้องกันหรือไม่? |
| โลหะผสมเหล็ก | องค์ประกอบโลหะผสมและการบำบัดความร้อนสามารถรองรับความต้องการด้านความแข็งแรง ความสามารถในการชุบแข็ง หรือการสึกหรอที่เฉพาะเจาะจงได้ | ต้องใช้เกรดและเงื่อนไขใด จำเป็นต้องมีการตรวจสอบและการรักษาหลังการหล่ออะไรบ้าง? |
คุณสมบัติของโลหะผสมไม่ได้รับประกันว่าส่วนประกอบสำเร็จรูปจะตรงตามความต้องการทุกประการ เส้นทางการหล่อ รูปทรงของชิ้นส่วน พฤติกรรมการแข็งตัวเฉพาะจุด การอบชุบด้วยความร้อน การตัดเฉือน และการตรวจสอบ ล้วนส่งผลต่อผลลัพธ์ขั้นสุดท้าย เมื่อชิ้นส่วนมีหน้าที่เกี่ยวกับความปลอดภัยหรือการควบคุมความดัน ให้ระบุเงื่อนไขของวัสดุที่เกี่ยวข้องและเกณฑ์การยอมรับ แทนที่จะอาศัยคำอธิบายโลหะผสมทั่วไป
ในกรณีที่ข้อกำหนดจำเพาะยังไม่ได้รับการแก้ไข ให้ผู้ผลิตมีบริบทเพียงพอเพื่อหารือเกี่ยวกับตัวเลือกที่เหมาะสม: อุณหภูมิในการทำงาน ประเภทของภาระ การสัมผัสกับของเหลวหรือสารเคมี การสึกหรอที่คาดหวัง และการเชื่อมต่อกับชิ้นส่วนข้างเคียง การอภิปรายด้านเทคนิคสามารถมุ่งเน้นไปที่ข้อดีข้อเสียในทางปฏิบัติโดยไม่ละสายตาจากวัตถุประสงค์หลักของส่วนประกอบ
การออกแบบเพื่อความสามารถในการผลิตเชื่อมต่อแบบจำลอง CAD กับวิธีสร้าง เติม เปิด และตรวจสอบแม่พิมพ์ การออกแบบที่กะทัดรัดอาจสร้างส่วนที่มีน้ำหนักมาก โพรงที่ไม่สามารถเข้าถึงได้ หรือการเปลี่ยนแปลงอย่างกะทันหันที่ทำให้การแข็งตัวซับซ้อน การตรวจสอบคุณสมบัติเหล่านี้ก่อนที่จะเริ่มใช้เครื่องมือทำให้ทีมมีโอกาสแก้ไขรูปทรงในขณะที่การเปลี่ยนแปลงยังคงใช้งานได้จริง
ความหนาของส่วนที่แตกต่างกันมากอาจทำให้พื้นที่เย็นลงในอัตราที่ต่างกัน ทางแยกที่มีน้ำหนักมากอาจยังคงร้อนได้นานกว่าผนังที่อยู่ติดกัน ทำให้เกิดสภาวะที่กระตุ้นให้เกิดข้อบกพร่องที่เกี่ยวข้องกับการหดตัว ในกรณีที่การออกแบบอนุญาต ให้รักษาความหนาของผนังให้สม่ำเสมอพอสมควร ผสมผสานการเปลี่ยนผ่าน และพิจารณาเจาะมวลของแข็งที่ไม่จำเป็นออก รูปทรงที่เหมาะสมขึ้นอยู่กับกระบวนการ โลหะผสม และขนาดของส่วนประกอบ ดังนั้นกฎตัวเลขทั่วไปจึงไม่ควรแทนที่การตรวจสอบแบบเฉพาะเจาะจง
การเปลี่ยนแบบโค้งมนสามารถปรับปรุงการไหลของโลหะและลดการเปลี่ยนแปลงอย่างกะทันหันในส่วนได้ นอกจากนี้ยังอาจลดความเข้มข้นของความเครียดในการให้บริการ ขึ้นอยู่กับเส้นทางโหลด ควรเลือกรัศมีโดยคำนึงถึงระยะหลบการทำงานและการเข้าถึงการตัดเฉือน จะต้องไม่รบกวนส่วนประกอบการผสมพันธุ์หรือสร้างบริเวณหนาที่ไม่ต้องการซึ่งผนังมาบรรจบกัน
ร่างเป็นเรียวเล็ก ๆ ที่ช่วยให้รูปแบบหรือการหล่อหลุดออกจากแม่พิมพ์หรือแม่พิมพ์ ปริมาณที่ต้องการขึ้นอยู่กับกระบวนการ ความลึกพื้นผิว พื้นผิว วัสดุ และการจัดวางเครื่องมือ แม่พิมพ์ถาวรยังต้องมีทิศทางการเปิดที่ใช้การได้ แนวทางการดีดออก และตำแหน่งของเส้นแยก ข้อความภายในอาจต้องใช้แกน และแต่ละแกนจะเพิ่มข้อควรพิจารณาด้านการออกแบบและการผลิต ระบุว่าพื้นผิวใดจะต้องไม่มีรอยแยกหรือหลักฐานการดีดออก เพื่อให้สามารถพิจารณาข้อกำหนดเหล่านั้นได้ในระหว่างการออกแบบเครื่องมือ
ไม่ใช่ทุกพื้นผิวที่ต้องการการควบคุมมิติที่เหมือนกัน ทำเครื่องหมายที่รู หน้ายึด รอยซีล ลักษณะเกลียว และส่วนต่อประสานที่กำหนดความพอดีหรือการทำงาน ค่าเผื่อการตัดเฉือนควรเพียงพอสำหรับการทำงานที่ต้องการ ขณะเดียวกันก็หลีกเลี่ยงชั้นการขจัดออกที่หนาโดยไม่จำเป็น ซึ่งอาจเผยให้เห็นความไม่ต่อเนื่องของพื้นผิวใต้ผิวดิน แบบร่างควรระบุความสัมพันธ์ของ Datum และเรขาคณิต เพื่อให้การตรวจสอบสามารถประเมินชิ้นส่วนในลักษณะเดียวกับที่ประกอบหรือใช้งาน
การตรวจสอบเหล่านี้เป็นศูนย์กลางของการหล่อโลหะการออกแบบเนื่องจากรูปทรงเรขาคณิตมีผลกระทบมากกว่ารูปลักษณ์ของชิ้นส่วนที่หล่อ นอกจากนี้ยังส่งผลต่อความน่าเชื่อถือในการเติมแม่พิมพ์ ส่วนประกอบแข็งตัวอย่างไร สามารถถอดออกโดยไม่เกิดความเสียหายได้หรือไม่ และขนาดที่สำคัญสามารถเสร็จสิ้นในภายหลังได้ง่ายเพียงใด
การวางแผนคุณภาพสำหรับส่วนประกอบการหล่อโลหะควรเชื่อมโยงกับการใช้งานและข้อบกพร่องที่อาจส่งผลกระทบ การตรวจสอบด้วยสายตาโดยทั่วไปสามารถเปิดเผยความผิดปกติของพื้นผิวได้ แต่ไม่สามารถพิสูจน์ได้ว่าไม่มีความไม่ต่อเนื่องภายใน ในทำนองเดียวกัน การตรวจสอบขนาดจะยืนยันรูปทรงที่วัดได้ ไม่ใช่ทุกแง่มุมของความสมบูรณ์ของวัสดุ ควรเลือกวิธีการตรวจสอบเพื่อตอบคำถามการยอมรับที่กำหนดไว้
| เงื่อนไข | สิ่งที่อาจบ่งบอกถึง | เหตุใดการออกแบบชิ้นส่วนจึงมีความสำคัญ |
|---|---|---|
| ความพรุน | ช่องว่างหรือโพรงที่เกี่ยวข้องกับก๊าซที่เกี่ยวข้องกับการบรรจุ สภาพของเชื้อรา หรือการแข็งตัว | อาจมีความสำคัญใกล้กับขอบเขตแรงกด ผนังบาง ผิวกลึง หรือส่วนที่รับน้ำหนักสูง |
| การหดตัว | พื้นที่ว่างหรือไม่มั่นคงซึ่งการหดตัวของโลหะไม่ได้รับการป้อนอย่างเพียงพอระหว่างการแข็งตัว | ทางแยกหนาและพื้นที่ร้อนแยกอาจต้องให้ความสนใจในรูปทรงและแผนการให้อาหาร |
| การทำงานผิดพลาดหรือการปิดเครื่องเย็น | การเติมที่ไม่สมบูรณ์หรือการที่ส่วนหน้าของโลหะประกบกันไม่เพียงพอ | เส้นทางที่ยาวและบาง ลักษณะที่แคบ และเส้นทางการไหลที่ซับซ้อนอาจเป็นเรื่องท้าทายมากขึ้นในการเติม |
| การรวม | วัสดุอโลหะหรือวัสดุแปลกปลอมอื่น ๆ ที่ไม่ต้องการภายในการหล่อ | การยอมรับขึ้นอยู่กับสถานที่ ขนาด ข้อมูลจำเพาะ และข้อกำหนดในการให้บริการของส่วนประกอบ |
| การบิดเบือน | การเปลี่ยนแปลงรูปร่างในระหว่างการทำความเย็น การปล่อย การจัดการ หรือการบำบัดในภายหลัง | ช่วงยาว ความไม่สมมาตร และการกระจายส่วนที่ไม่เท่ากันอาจส่งผลต่อความเสถียรของมิติได้ |
การตรวจสอบด้วยสายตาสามารถระบุความไม่ต่อเนื่องของพื้นผิว วาบไฟ ความเสียหาย และปัญหาการตกแต่งที่ชัดเจน การวัดขนาดจะตรวจสอบขนาดที่กำหนดและความสัมพันธ์ทางเรขาคณิตกับภาพวาด อาจพิจารณาวิธีการอื่นๆ เช่น การทดสอบด้วยรังสีอัลตราโซนิค หรือการทดสอบทะลุทะลวง ทั้งนี้ขึ้นอยู่กับวัสดุ รูปทรง และแผนการยอมรับ ไม่มีวิธีใดที่จะตอบทุกคำถามได้ การเลือกการทดสอบควรคำนึงถึงประเภทของข้อบกพร่อง ตำแหน่ง การเข้าถึง วัสดุ และระดับความเชื่อมั่นที่ต้องการ
สำหรับส่วนประกอบที่มีหน้าที่เกี่ยวกับแรงดัน โครงสร้าง หรือความปลอดภัย ให้ยืนยันมาตรฐานที่เกี่ยวข้อง ขอบเขตการตรวจสอบ และเกณฑ์การยอมรับก่อนเริ่มการผลิต ระบุว่าข้อกำหนดนี้ใช้กับการหล่อดิบ หลังการให้ความร้อน หลังการตัดเฉือน หรือกับชิ้นส่วนที่เสร็จสมบูรณ์ วิธีนี้จะหลีกเลี่ยงความคลุมเครือเมื่อมีการประเมินคุณลักษณะเดียวกันในขั้นตอนการผลิตที่แตกต่างกัน
รูปร่างแบบหล่อมักเป็นจุดเริ่มต้นมากกว่าเงื่อนไขสุดท้าย การหล่อสามารถสร้างรูปทรงภายนอกและคุณลักษณะภายในได้ ในขณะที่การตัดเฉือนจะทำให้พื้นผิวหรือรูที่เลือกไว้มีขนาดที่จำเป็นสำหรับการประกอบและการใช้งาน ลำดับที่ถูกต้องขึ้นอยู่กับพื้นผิวที่ต้องแม่นยำ ตำแหน่งชิ้นส่วนจะถูกวางในระหว่างการตัดเฉือน และการให้ความร้อนหรือการตกแต่งขั้นสุดท้ายอาจทำให้ขนาดเปลี่ยนแปลงไปหรือไม่
สามารถใช้การกัด การกลึง การเจาะ การคว้าน และการต๊าป CNC เมื่อการวาดภาพต้องมีขนาด ความเรียบ ตำแหน่ง เกลียว หรือการตกแต่งพื้นผิวที่ระบุ การออกแบบการหล่อควรมีสต็อกเพียงพอสำหรับการปฏิบัติงานเหล่านั้น และจัดให้มีจุดอ้างอิงที่สามารถระบุตำแหน่งซ้ำได้ หลีกเลี่ยงการสมมติว่าทุกพื้นผิวควรได้รับการประมวลผล: การตัดเฉือนที่ไม่จำเป็นอาจเพิ่มความซับซ้อนในการตั้งค่า และอาจนำวัสดุออกจากพื้นที่ที่ต้องการเพียงการตกแต่งแบบหล่อเท่านั้น
โลหะผสมหรือการใช้งานบางอย่างจำเป็นต้องมีการบำบัดความร้อนเพื่อให้ได้สภาพวัสดุที่ระบุ รอบที่เหมาะสมขึ้นอยู่กับเกรด ขนาดส่วน เป้าหมายของคุณสมบัติ และข้อกำหนดทางเทคนิคที่เกี่ยวข้อง การบำบัดยังอาจส่งผลต่อการบิดเบี้ยวและขนาดสุดท้าย ดังนั้นขั้นตอนการตัดเฉือนที่สำคัญและจุดการตรวจสอบจึงควรจัดลำดับตามลำดับ
การรักษาพื้นผิวสามารถใช้เพื่อจัดการกับการกัดกร่อน ลักษณะ การสึกหรอ ความสะอาด หรือความต้องการใช้งานอื่นๆ วิธีการที่ถูกต้องขึ้นอยู่กับอัลลอยด์พื้นฐานและสภาพแวดล้อมการบริการ ระบุพื้นผิวที่ต้องการและพื้นที่ที่จะบำบัด รวมถึงพื้นผิวใดๆ ที่ต้องปิดบังหรือป้องกัน ในกรณีที่การเคลือบเปลี่ยนขนาดที่พอดี ควรรวมผลกระทบดังกล่าวไว้ในแผนความคลาดเคลื่อน
การวางแผนการผลิตแบบผสมผสานมีประโยชน์อย่างยิ่งเมื่อส่วนประกอบต้องการการผสมผสานระหว่างการหล่อ การตัดเฉือน การอบชุบด้วยความร้อน การเก็บผิวละเอียด และการตรวจสอบขนาด แผนประสานงานจะให้ความกระจ่างเมื่อข้อกำหนดแต่ละข้อมีผลบังคับใช้ และลดความเสี่ยงในการค้นพบข้อขัดแย้งหลังจากการปฏิบัติการครั้งหนึ่งเสร็จสิ้นแล้ว
ข้อมูลสรุปที่สมบูรณ์ช่วยให้ผู้ผลิตประเมินส่วนประกอบแทนที่จะคาดเดาตามวัตถุประสงค์การใช้งาน โมเดล 3 มิติแสดงรูปร่าง แต่อาจไม่สามารถระบุมิติที่สำคัญ สภาพวัสดุ กฎการตรวจสอบ หรือข้อกำหนดในการตกแต่งได้ครบทุกรายการ ภาพวาดและบันทึกประกอบควรอธิบายคุณลักษณะที่ต้องควบคุมและแยกแยะข้อกำหนดที่จำเป็นจากรายละเอียดที่ไม่ส่งผลกระทบต่อประสิทธิภาพการทำงาน
เมื่อขอรับการตรวจทานการผลิตสำหรับการหล่อโลหะจัดระเบียบข้อมูลเป็นแพ็คเกจทางเทคนิคขนาดกะทัดรัด:
ก่อนที่จะสรุปเส้นทาง ให้จัดแนวการยอมรับในสายการผลิตการแยกส่วน แบบร่าง ข้อกำหนดหลัก สต็อคการตัดเฉือน การเข้าถึงการตรวจสอบ และขนาดที่กำหนดการประกอบ หากแบบร่างมีเกณฑ์ความคลาดเคลื่อนที่เข้มงวดเกินกว่าที่ฟังก์ชันต้องการ ทีมออกแบบสามารถประเมินได้ว่าสามารถผ่อนปรนได้หรือไม่ ในทางกลับกัน หากคุณลักษณะมีความสำคัญต่อการปิดผนึกหรือการจัดตำแหน่ง ความสำคัญของคุณลักษณะนั้นจะต้องมองเห็นได้บนแบบร่างและในแผนการตรวจสอบ
การควบคุมการเปลี่ยนแปลงก็มีความสำคัญเช่นกัน เมื่อการแก้ไขการเขียนแบบเปลี่ยนผนัง รู Datum หรือวัสดุ ผลกระทบอาจขยายไปไกลกว่าคุณลักษณะเฉพาะนั้นไปยังเครื่องมือ อุปกรณ์ติดตั้งในเครื่องจักร และวิธีการตรวจสอบ การรักษาเวอร์ชันไฟล์และสถานะการอนุมัติให้ชัดเจนช่วยให้มั่นใจได้ว่าแผนการผลิตเป็นไปตามการออกแบบที่ต้องการ
การใช้งานเป็นจุดเริ่มต้นที่มีประโยชน์เนื่องจากจะอธิบายว่าทำไมเรขาคณิตและวัสดุจึงมีความสำคัญ ชิ้นส่วนสองชิ้นที่มีขนาดภายนอกคล้ายกันอาจต้องมีเส้นทางการผลิตที่แตกต่างกันเมื่อชิ้นส่วนหนึ่งมีแรงดันของเหลว และอีกชิ้นทำหน้าที่เป็นฝาปิดที่ไม่สำคัญ ฟังก์ชั่นควรกำหนดลำดับความสำคัญสำหรับวัสดุ ส่วนผนัง การตัดเฉือน การทดสอบ และการเก็บผิวสำเร็จ
ตัวเรือน ตัววาล์ว ฝากระโปรง และอุปกรณ์เชื่อมต่ออาจรวมถึงโพรง พอร์ต หน้าแปลน และการเชื่อมต่อแบบเกลียว กำหนดข้อกำหนดที่เกี่ยวข้องกับแรงกด พื้นผิวการซีล พื้นที่ผนังที่ต้องคงเสียงหลังการตัดเฉือน และการตรวจสอบที่จำเป็นสำหรับการบริการตามที่ต้องการ เส้นทางการหล่อควรพิจารณาควบคู่กับแผนการตัดเฉือน เนื่องจากพอร์ตสุดท้ายและส่วนต่อประสานการซีลอาจถูกสร้างขึ้นในการทำงานรอง
เฟรมเครื่องจักร ตัวยึด ส่วนรองรับ และส่วนประกอบของแอคชูเอเตอร์สามารถจัดลำดับความสำคัญของความแข็ง การจัดตำแหน่ง ความสัมพันธ์ในการติดตั้ง พฤติกรรมการสั่นสะเทือน หรือน้ำหนักได้ แบบร่างควรระบุจุดยึดและส่วนต่อประสานกับส่วนประกอบอื่นๆ อย่างชัดเจน สำหรับชิ้นส่วนที่มีช่วงยาวหรือรูปทรงไม่สมมาตร ให้หารือเกี่ยวกับความบิดเบี้ยวและวิธียึดชิ้นงานระหว่างการตัดเฉือนและการวัด
การใช้งานเหล่านี้ครอบคลุมสภาวะการทำงานที่หลากหลาย ส่วนประกอบบางส่วนมีโครงสร้างเป็นหลัก ส่วนอื่นๆ ประสบกับความร้อน การโหลดแบบวนรอบ การกัดกร่อน หรือข้อกำหนดการปิดผนึกที่เรียกร้องมาก ไม่สามารถเลือกกระบวนการที่ถูกต้องได้จากฉลากอุตสาหกรรมเพียงอย่างเดียว ควรเป็นไปตามโลหะผสม รูปทรง ความต้องการในการตรวจสอบ บริบทการผลิต และเกณฑ์การยอมรับการทำงานที่เฉพาะเจาะจง
จุดเริ่มต้นที่ชัดเจนที่สุดในทุกแอปพลิเคชันคือคำอธิบายที่ชัดเจนว่าส่วนประกอบต้องทำอะไรบ้าง และคุณลักษณะใดเป็นตัวกำหนดความสำเร็จ ข้อมูลดังกล่าวทำให้สามารถประเมินข้อจำกัดของกระบวนการ ระบุการเปลี่ยนแปลงการออกแบบที่ควรค่าแก่การพูดคุย และประสานงานการหล่อแบบดิบกับการดำเนินงานขั้นปลายทั้งหมด
คำตอบเหล่านี้ครอบคลุมถึงคำถามทางวิศวกรรมและการจัดหาทั่วไปที่เกิดขึ้นขณะวางแผนส่วนประกอบการหล่อแบบกำหนดเอง
ไม่ กระบวนการมีขนาดและรูปทรงที่สามารถรองรับได้แตกต่างกัน โลหะผสมที่มีอยู่ สภาพพื้นผิวที่ผลิต ข้อกำหนดด้านเครื่องมือ และความสามารถด้านมิติ เปรียบเทียบเส้นทางที่เป็นตัวเลือกกับคุณลักษณะการทำงานของส่วนประกอบและการดำเนินงานขั้นปลายที่วางแผนไว้
การตัดเฉือนอาจจำเป็นสำหรับการเจาะที่แม่นยำ เกลียว หน้าเรียบ พื้นผิวการซีล ความพอดี หรือความสัมพันธ์ของตำแหน่ง ซึ่งเส้นทางการหล่อที่เลือกไม่สามารถให้ได้โดยตรงตามข้อกำหนดการวาด ควรระบุเฉพาะพื้นที่ที่จำเป็นสำหรับการตัดเฉือนเท่านั้น
ในหลายกรณี แกนหรือเครื่องมือเฉพาะกระบวนการอาจก่อให้เกิดโพรงและทางเดินภายในได้ ความเป็นไปได้ขึ้นอยู่กับรูปร่างของทางเดิน ความหนาของผนัง การเข้าถึง ความเสถียรของแกนกลาง ความต้องการในการทำความสะอาด และวิธีการตรวจสอบคุณสมบัติที่เสร็จสมบูรณ์แล้ว ข้อความควรได้รับการตรวจสอบในระหว่างขั้นตอนการออกแบบ
การเขียนแบบ 2D ในปัจจุบัน, โมเดล 3D ที่ตรงกัน, โลหะผสมที่ระบุหรือข้อกำหนดในการใช้งาน, ความคลาดเคลื่อนวิกฤต, การใช้งานที่ตั้งใจไว้, ความต้องการการเก็บผิวละเอียด และเกณฑ์การตรวจสอบ ถือเป็นแพ็คเกจเริ่มต้นที่มีประโยชน์ บริบทการผลิตและสถานะการแก้ไขช่วยทำให้แผนการผลิตชัดเจนขึ้น
ระบุคุณลักษณะหรือเงื่อนไขที่จะตรวจสอบ วิธีการหรือมาตรฐานที่เกี่ยวข้องตามที่ระบุไว้ ขั้นตอนการผลิต และเกณฑ์การยอมรับ การตรวจสอบด้วยสายตา การวัดขนาด และการตรวจสอบภายในจะตอบคำถามที่แตกต่างกัน และไม่ควรถือเป็นสิ่งที่เปลี่ยนกันได้
การตัดเฉือน การรักษาความร้อน และการตกแต่งพื้นผิวอาจส่งผลต่อขนาด สภาพพื้นผิว ลำดับ และการเข้าถึงการตรวจสอบ การวางแผนด้วยเส้นทางการหล่อเริ่มต้นจะช่วยหลีกเลี่ยงความขัดแย้ง เช่น ค่าเผื่อการตัดเฉือนไม่เพียงพอ หรือการเคลือบที่รบกวนพื้นผิวที่ติดตั้ง
แบ่งปันภาพวาด ข้อกำหนดด้านวัสดุ ขนาดที่สำคัญ สภาพการทำงาน และความต้องการในการตัดเฉือนหรือการเก็บผิวละเอียด การทบทวนโครงการสามารถมุ่งเน้นไปที่ความเหมาะสมของกระบวนการ ความสามารถในการผลิต และการตรวจสอบที่จำเป็นสำหรับส่วนประกอบที่เสร็จสมบูรณ์
สำรวจความสามารถของเบสท์โปรและติดต่อเราเพื่อหารือเกี่ยวกับส่วนประกอบที่คุณกำหนดเอง.
การเลือกกระบวนการขั้นสุดท้ายควรขึ้นอยู่กับการวาดส่วนประกอบ ข้อมูลจำเพาะของวัสดุ เงื่อนไขการบริการ และเกณฑ์การยอมรับที่ตกลงกันไว้
-